户用储能产品的 BMS PCBA 小批量试制,SMT 加工环节最容易出问题的往往不是焊接本身,而是 DFM(可制造性设计)评审没做扎实。打样回来才发现器件封装不兼容、钢网开孔不合理、测试点不够——这些问题在小批量阶段返工一次,交期就拖两周。
小批量试制阶段的 DFM 评审,核心目标只有一个:在投板之前把制造风险全部暴露出来。下面三个重点,是 BMS 板 SMT 加工中最容易漏审的地方。
普通消费类电子产品的 PCB 上以阻容和小 IC 为主,工艺窗口宽。但 BMS 板不一样——它同时有大量功率器件(MOS 管、电感、采样电阻)和精密模拟电路(运放、ADC、电压采样回路)。
这意味着几个特殊性:一是双面贴片、高低混装,大器件和小器件混在同一块板上;二是温度敏感器件多,BMS 上的采样电阻对焊接温度很敏感,过炉温度曲线要求更严格;三是安全相关,储能产品的 BMS 直接关系到电池安全,焊点质量不能有侥幸。
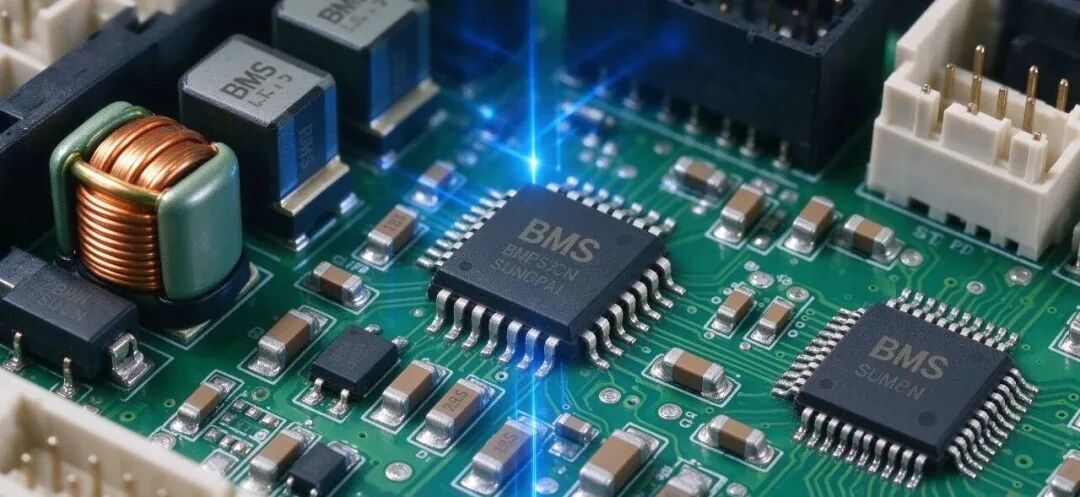
DFM 评审第一步,是对照 BOM 逐一核对封装和焊盘。
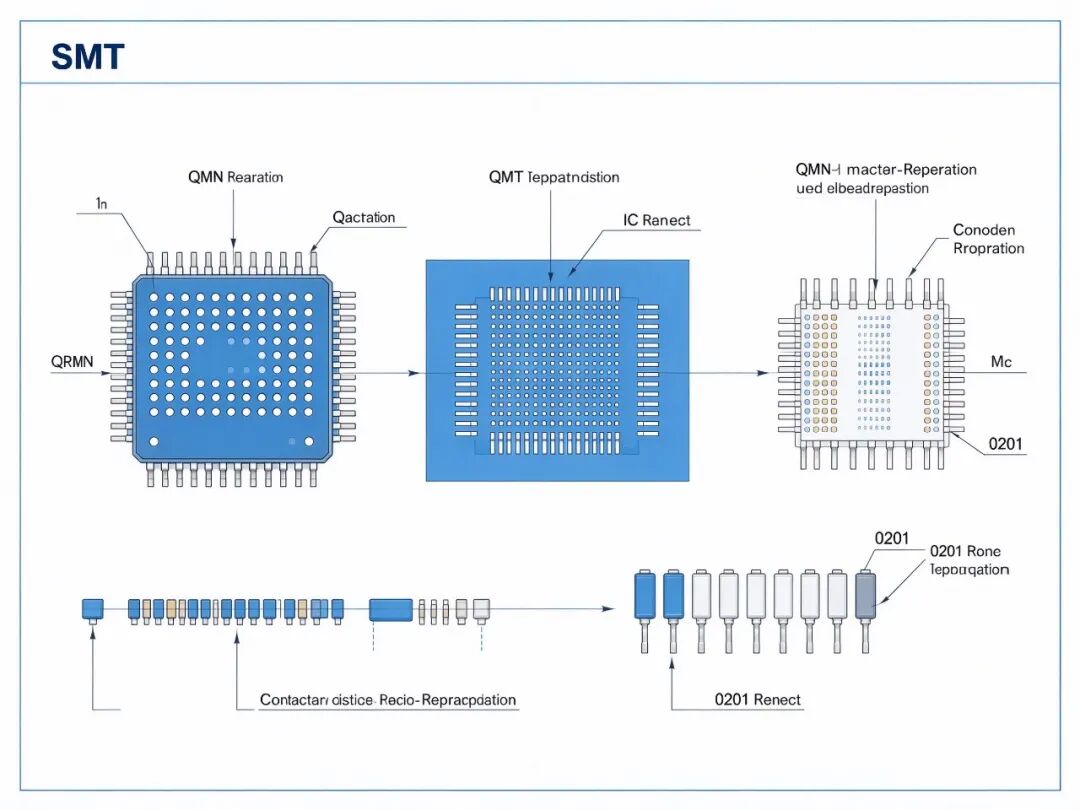
常见漏项包括:0201/0402 小封装器件的焊盘间距是否满足贴片机精度要求;功率 MOS 管的裸露散热焊盘(EP pad)尺寸是否和器件数据手册一致;QFN/BGA 器件的焊盘设计有没有做阻焊定义焊盘(SMD)还是非阻焊定义(NSMD)——这个选择直接影响焊点可靠性。
还有一个容易忽略的点:极性器件方向是否一致。BMS 板上有大量电解电容、二极管、LED,方向不统一不仅增加贴片程序时间,还容易在插件和手工补焊时搞反。
钢网是 SMT 加工的"模具",钢网开孔设计直接决定焊点质量。DFM 评审时要确认三件事:
第一,钢网厚度。BMS 板上既有 0201 小器件又有 QFN 功率器件,钢网太厚会导致小器件短路,太薄又会导致功率器件锡量不足。通常 0.12mm 是折中选择,但要结合具体器件组合判断。
第二,开孔面积比。细间距 IC(间距 ≤0.5mm)的开孔面积比必须 ≥0.66,否则锡膏释放不良,容易出现少锡或开路。
第三,散热焊盘开孔。QFN 裸露焊盘如果整面开孔,过炉时锡膏挥发气体排不出去,会形成"气球效应"导致焊点空洞。正确做法是分块开孔或网格开孔。
小批量阶段测试覆盖率要求不高,但 DFM 评审时就要把测试点预留好。BMS 板的关键信号——电池电压采样线、温度采样线、通信总线(CAN/RS485)——每个节点都要有测试点。直径建议 ≥0.9mm,间距 ≥1.0mm。
另外,返修性也要考虑。BMS 板上的功率 MOS 管和采样电阻是返修高发区,这些器件周围要留足够的维修空间,不能被周边器件贴得太死。拼板方式和工艺边宽度也要确认——工艺边太窄会导致贴片机夹不住板。
小批量试制阶段的 DFM 评审,不是走流程盖章,而是在 SMT 投板之前把所有制造风险提前暴露。评审做得越细,打样回来的问题就越少。BMS 板因为涉及安全相关的模拟电路和功率器件,DFM 评审更不能省——一次返工的成本,远大于评审花的时间。